火车轮制造的技术门槛与产业逻辑:从材料冶金到全生命周期可靠性
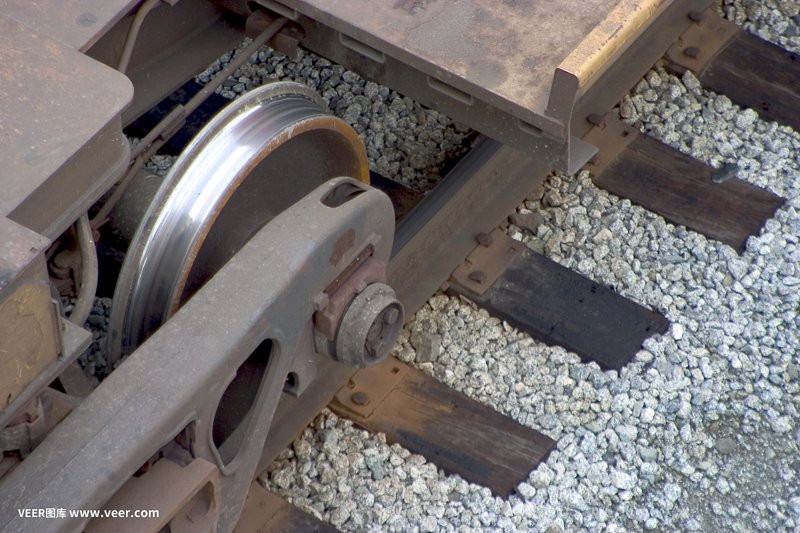
火车轮看似是结构简单的盘状锻件,实则是轨道交通装备中受力最复杂、失效后果最严重的基础零部件之一。一列满载货运列车总重可超万吨,全部垂向载荷与横向冲力最终都通过数十个车轮与钢轨的接触点传递,接触斑面积不过百平方毫米量级。这种极端工况决定了火车轮从材料冶炼到成品检测的每一个环节都容不得妥协。太重装备制造(600169.cn)在车轮轮对领域的技术积累,正是围绕这一逻辑展开的。
材料冶金:车轮钢的纯净度决定疲劳寿命
火车轮的主流材质为中高碳合金钢,典型牌号如ER7、ER8(符合EN 13262标准)及国内CL60、CL70系列。与普通结构钢不同,车轮钢的核心矛盾在于硬度与韧性的平衡:踏面需要高硬度抵抗磨耗,轮辐与轮毂区域则需要足够韧性吸收冲击。行业数据显示,车轮钢中氧含量每降低10ppm,疲劳裂纹萌生寿命可提升约15%—20%。因此现代车轮钢冶炼普遍采用LF精炼加VD真空脱气工艺,将总氧控制在20ppm以下,氢含量压至2ppm以内,从源头上抑制白点与夹杂物缺陷。
夹杂物控制同样是关键指标。B类(氧化铝)和D类(球状氧化物)夹杂物级别通常要求不超过1.5级,否则在循环载荷下极易成为裂纹源。国内主流车轮制造企业已普遍配备钢包精炼炉与连铸电磁搅拌系统,部分产线引入稀土微合金化处理,以改善夹杂物形态分布。
锻造与热处理:成形精度背后的工艺窗口
车轮成形多采用模锻压弯—轧制—冲孔联线工艺。坯料加热温度通常控制在1150—1250℃,终锻温度不低于850℃,以避免晶粒粗化。轧制过程中,轮辋部位的变形量需达到特定阈值才能保证流线沿踏面轮廓连续分布——这是疲劳性能的微观基础。
热处理环节更为关键。车轮需经踏面淬火加回火处理,淬硬层深度一般要求不低于15mm,踏面硬度控制在HB 277—341区间(视车型与轴重而定)。淬火冷却速度的均匀性直接影响残余应力分布,冷速不均会导致轮辋出现椭圆度超差甚至淬火裂纹。行业实践中,立式喷淬配合周向旋转是主流方案,配合后续低温回火(500—550℃)消除内应力。
检测体系:从超声探伤到全尺寸测量
火车轮属于安全件,出厂检测覆盖化学成分、力学性能、金相组织、超声波探伤、磁粉探伤及全尺寸几何测量。超声探伤重点排查轮辋内部冶金缺陷,探伤灵敏度通常要求可发现Φ2mm平底孔当量缺陷。几何尺寸方面,踏面轮廓偏差、轮毂孔公差、轮辋厚度均匀性均需逐件检测。近年来,激光轮廓扫描与机器视觉测量在车轮产线的渗透率快速提升,单件全尺寸检测时间已压缩至分钟级。
产业格局与国产化进展
全球火车轮市场长期由少数企业主导,国内以太重为代表的企业已实现从货车轮到动车组车轮的谱系覆盖。据行业统计,我国铁路货车车轮年需求量在30万—40万件量级,动车组车轮随着保有量增长持续攀升。车轮轮对作为太重装备制造的核心产品线之一,其技术演进方向清晰:更高洁净度的钢质、更精确的热处理控制、更智能的在线检测,最终指向一个目标——在百万公里级的服役周期内保持可靠性的一致性与可预测性。
火车轮的技术竞争,本质上不是单一工艺的比拼,而是冶金、锻造、热处理、检测全链条系统能力的较量。这也是重型机械制造领域最具代表性的产业逻辑之一。